跳到主要内容
鑫锐达紧固件
鑫锐达紧固件
工程案例

案例中心 | 鑫锐达紧固件成功案例

真实挑战,工程解决方案,可量化成果。

钢结构连廊高强螺栓施工扭矩不足
某钢结构工程总承包单位

钢结构连廊高强螺栓施工扭矩不足

▸ 工况描述
大六角头高强度螺栓连接副 10.9 级 M20,设计摩擦型连接,现场使用无标定记录的电动扳手施工。第三方抽检时发现扭矩系数离散、个别节点终拧不足,面临退场重拧风险。
▸ 问题诊断
1. 扭矩扳手超期未标定,实际输出扭矩偏差达 ±25% 2. 同批次螺母镀层润滑状态不一致,扭矩系数 K 在 0.13–0.25 之间漂移 3. 施工班组凭手感「拧到不转即止」,缺少终拧复检工序 4. 构件摩擦面抗滑移系数未随连接副一起做试验验证
▸ 解决方案
1. 改用带标定证书的数显扭矩扳手,执行初拧—终拧—复检三步控制 2. 供货时锁定同一批次并做润滑一致性控制,K 值实测稳定在 0.110–0.150 3. 每批随货提供扭矩系数试验报告与施工扭矩对照表 4. 派技术员驻场交底,抽检样本按节点编号可追溯到批次炉号
关键成果
终拧复检一次合格率 98%,扭矩偏差由 ±25% 收窄至 ±5%,摩擦型连接通过第三方抗滑移验收。后续三个标段全部转为我方长期供货,累计供货 420 万套。
更多交付记录
海洋平台冷却水管法兰螺栓点蚀
某海工装备制造商

海洋平台冷却水管法兰螺栓点蚀

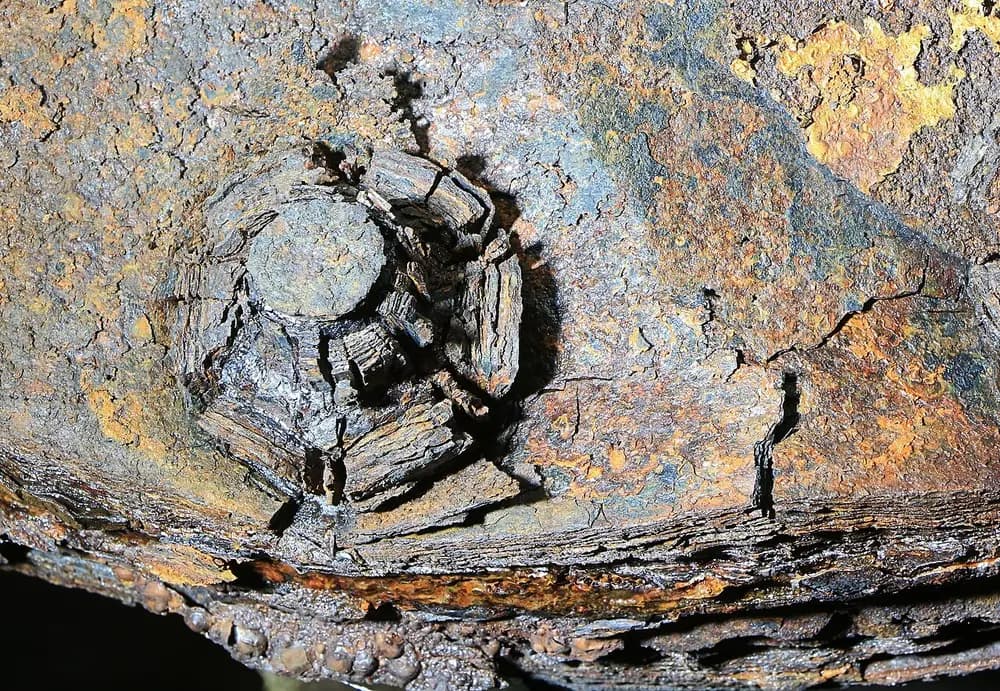
南海某导管架平台海水冷却系统管法兰,原用 A2-70(304) 外六角螺栓 M16×70 全牙,服役 14 个月后垫圈接触面与螺纹根部出现黄褐色锈斑和点蚀坑,法兰周边有渗漏痕迹。

1. 材质整体升级为 A4-80(316) DIN933 全牙螺栓 + DIN125 316 大垫圈 2. 装配时涂抹含二硫化钼防咬合剂,控制贴合面粗糙度 Ra≤3.2 3. 随货提供 720 小时中性盐雾报告与 PREN 值核算 4. 对同型式其他管系做批量更换建议与安装交底

更换后同工况连续 36 个月无点蚀、无渗漏,年度检修由每年 1 次延长为 3 年 1 次。客户已将全部海工管法兰标准件改为我方 A4-80 方案。
商用车轮毂法兰螺母行驶中松退
某商用车车桥制造企业

商用车轮毂法兰螺母行驶中松退

轮毂锁紧法兰螺母 M12×1.5 DIN6923 8 级,整车路试约 8000 km 后个别车轮出现 1–2 牙松退并触发动不平衡报警,客户判定为批量质量风险。

1. 改为带防滑齿纹法兰面螺母,摩擦系数批次离散度控制在 ±8% 以内 2. 拧紧工艺改为扭矩-转角法,配伺服拧紧轴并逐件存曲线 3. 补做 DIN 65151(Junkers)横向振动试验,出具残余预紧力报告 4. 提供同型全金属锁紧螺母作为二巡对比方案

50 万公里道路试验零松退,Junkers 试验残余预紧力由 32% 提升至 91%。该型号进入整车厂合格供应商名录,年供货 120 万件。
加氢装置管线 B7 螺柱高温蠕变渗漏
某炼化工程公司

加氢装置管线 B7 螺柱高温蠕变渗漏

加氢装置 320℃ 蒸汽管线法兰,DIN975 / ASME B7 双头螺柱 M27×320 配 2H 螺母,运行约一年后法兰垫片出现周期性渗漏,被迫安排热态紧固。

1. 升级为 ASTM A193 B16 铬钼钒螺柱 + 2H 螺母,热膨胀与高温强度匹配 2. 改用液压拉伸器按目标应力施加预紧,替代纯扭矩控制 3. 提供 320℃/200h 应力松弛曲线与法兰连接计算书 4. 配套高温防咬合剂与缠绕垫选型建议,明确热态复紧温度节点

更换后一个检修周期(26 个月)零渗漏,取消热态带压复紧作业。该方案已写入客户的法兰连接件标准选型手册。
乳品灌装线不锈钢螺钉表面锈蚀
某食品饮料设备制造商

乳品灌装线不锈钢螺钉表面锈蚀

乳品灌装线处于 CIP 酸碱交替清洗 + 高压水冲洗环境,M8 内六角圆柱头螺钉 DIN912 使用 3 个月后头部圆角与凹槽边缘出现黄褐色锈迹,被 HACCP 审计判为清洁风险项。

1. 改为 A4-80(316) DIN912,冷镦后整批硝酸钝化并做磁性判定 2. 加工、包装与碳钢件全流程隔离,禁止共用刷具与料架 3. 头部圆角 R 角放大、表面粗糙度 Ra≤0.8,消除积液死角 4. 提供 ASTM A967 钝化验证报告与食品接触材料声明

连续 18 个月 CIP 工况无锈蚀、无清洁死角判定,顺利通过客户 HACCP 复审。该灌装线全部卫生级标准件改由我方独家供应。
风电塔筒中段法兰 10.9 级螺柱断裂
某风场运维服务公司

风电塔筒中段法兰 10.9 级螺柱断裂

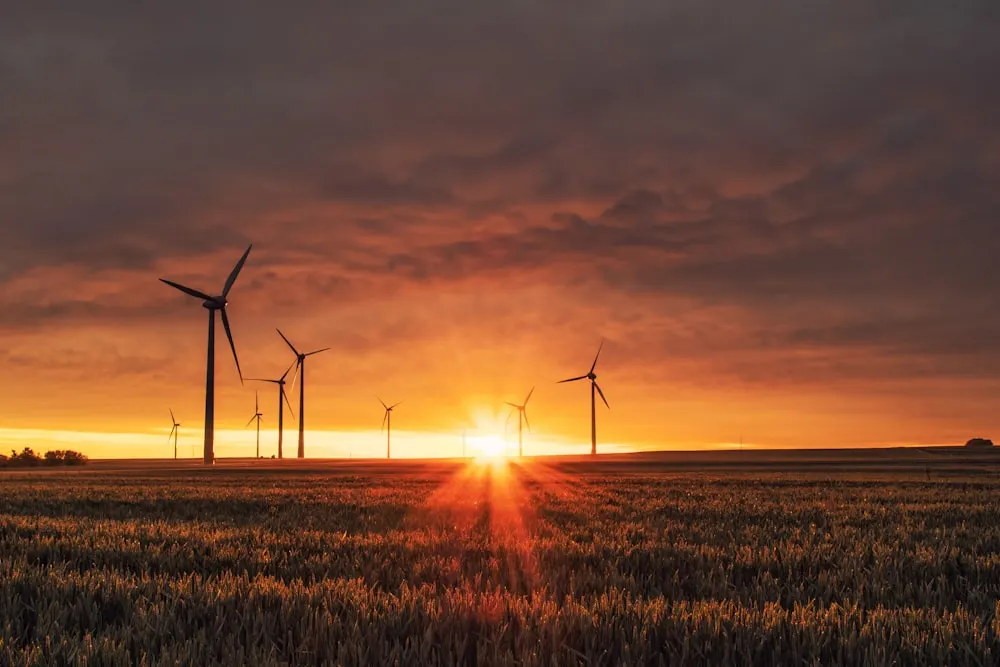
内陆风场 1.5MW 机组塔筒中段法兰 10.9 级 M30 双头螺柱,运行 6 年后停机检查发现 3 支完全断裂、7 支着色探伤发现裂纹,同一法兰面其他螺柱扭矩普遍偏低。

1. 更换为镀锌后 8 小时内 200℃×8h 去氢处理的 10.9 级螺柱,并附去氢记录 2. 采用超声轴力检测替代纯扭矩验收,逐支测量实际预紧力 3. 法兰面平面度与贴合率复测并加垫调平 4. 制定分三次、跨一年周期的复紧扭矩维护表

复紧后轴向预紧力离散度由 ±28% 降至 ±6%,两年跟踪抽检无新增裂纹。该「检测 + 复紧」方案已在客户 12 个风场推广执行。
01
需求确认

沟通工况与要求,确认材质、尺寸与技术细节。

02
打样试制

快速打样验证性能与尺寸,确保方案可行。

03
批量交付

严格生产与检验,按期交付,保障稳定供应。

工程解决方案

常见螺栓失效 — 我们的解决方案

30 年现场与出口经验积累,针对每一种常见失效模式,我们都有成熟可靠的解决方案。

准备好优化您的紧固方案了吗?

联系我们的工程团队获取扭矩参数、非标定制方案或有竞争力的报价。我们将在24小时内回复。

WhatsApp咨询获取报价